Ik denk dat dit het geval is

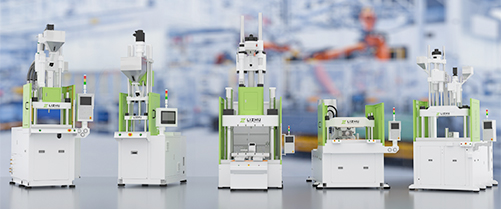

Een op maat gemaakte spuitgietmachine is een pers die rond een specifiek onderdeel is ontworpen in plaats van uit een catalogus te worden gekozen. Het korte antwoord op de vraag of u er een nodig heeft: ja, wanneer aan ten minste één harde beperking, zoals onderdeelgeometrie, wisselplaathantering, harsgedrag of uitvoerdoel, niet kan worden voldaan door een standaardmachine zonder de cyclustijd, kwaliteit of de veiligheid van de operator in gevaar te brengen. Nee, als uw onderdeel al in een standaardframe past met een redelijke veiligheidsmarge, omdat een standaardmachine doorgaans sneller wordt verzonden, minder kost en zijn verkoopwaarde beter behoudt.
De rest van deze gids behandelt wat er daadwerkelijk wordt aangepast, welke specificaties de prijs en het schema beïnvloeden, hoe verschillende configuraties bij verschillende taken passen en waar maatwerkprojecten het vaakst misgaan.
Wat maakt een spuitgietmachine op maat maatwerk?
Maatwerk begint bijna altijd in een van de vijf systemen, en elk systeem verandert het frame, de prijs en het leveringsschema.
- Klemeenheid: tonnage, afstand tussen de trekstangen, degelgrootte en het T-gleufpatroon op maat van de mal in plaats van van een catalogusframe.
- Injectie-eenheid: schroefdiameter, L/D-verhouding, schotcapaciteit en loopslijtageweerstand geselecteerd op basis van de hars en het schotgewicht.
- Matrijsmontage en tafelbeweging: vaste tafel, enkele schuiftafel, dubbele schuiftafel of draaitafel, gekozen op basis van de manier waarop onderdelen en inzetstukken worden geladen.
- Aandrijving en controle: hydraulisch, servo-hydraulisch of volledig elektrisch, afgestemd op de herhaalbaarheid en het energieprofiel dat het onderdeel vereist.
- Automatiseringsinterface: robothanddrukken, uitwerpvolgorde, detectie van gedeeltelijk vallen en plaatsing van transportbanden of bakken.
Bouwers met een speciale aangepaste lijn behandelen deze wijzigingen als een pakket in plaats van als eenmalige aanpassingen. Dat betekent dat niet-standaard tonnage, meerkleurige lay-outs en verticaal-horizontale hybride ontwerpen samen met de klem en de injectie-eenheid worden ontworpen, en niet achteraf worden vastgeschroefd.
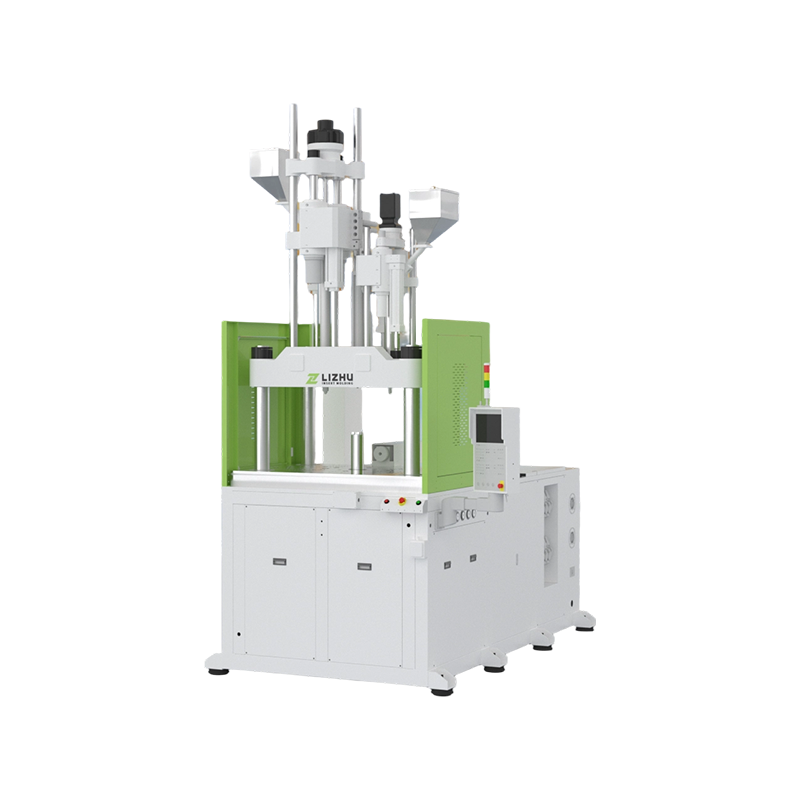 Aangepaste verticale spuitgietmachine voor precisie-inzetgieten Op maat gemaakte verticale pers met aanpasbare klem- en injectie-eenheden, geschikt voor nauwkeurig insteekwerk en onderdelen uit meerdere materialen in elektronica, auto-, medische en halfgeleiderverpakkingen. Bekijk Product →
Verticaal of horizontaal? Bepaal eerst de oriëntatie
Oriëntatie is de eerste beslissing, omdat deze bepaalt hoe wisselplaten worden geladen, hoe afgewerkte onderdelen vallen en hoeveel vloeroppervlak de cel nodig heeft. Verticale machines winnen het meeste wisselplaat- en precisiewerk; horizontale machines winnen grote, platte onderdelen met een hoog tonnage.
| Overweging | Verticale machine | Horizontale machine |
|---|---|---|
| Laden invoegen | De zwaartekracht houdt het inzetstuk in de mal, met open toegang van bovenaf en van voren | Inserts hebben meestal een armatuur of een robot nodig |
| Vloeroppervlak | Hoge, smalle voetafdruk die in bestaande werkcellen past | Grote footprint met een groter gangpadvereiste |
| Gedeeltelijke daling | Onderdelen vallen vrij op een goot of transportband | Onderdelen komen vaak op trekstangen terecht of hebben een uitneemrobot nodig |
| Werken op meerdere stations | Schuif- en draaitafels zijn gebruikelijk en beproefd | Shuttletafels zijn mogelijk, maar komen minder vaak voor |
| Typische trigger | Diepe inzetstukken, kleine precisieonderdelen, meerkleurig gietwerk | Grote vlakke delen, hoog tonnage, dikke delen |
De specificaties die de prijs en doorlooptijd bepalen
Vier of vijf specificaties vertegenwoordigen het grootste deel van de kloof tussen twee offertes voor hetzelfde onderdeel: klemkracht, grootte van de injectie-eenheid, tafelconfiguratie, besturingspakket en automatiseringsbereik.
| Specificatie | Waarom het de kosten verplaatst | Wat te bevestigen |
|---|---|---|
| Klemkracht | Een groter frame, degel en trekstangen verhogen de materiaal- en bewerkingskosten | Vereiste tonnage plus een bescheiden veiligheidsmarge, geen rond getal |
| Injectie-eenheid | De afmetingen van de schroeven, loop en aandrijving volgen het slaggewicht en het harsgedrag | Het shotgewicht wordt binnen het midden van de nominale capaciteit gehouden voor een stabiele smeltkwaliteit |
| Tabelconfiguratie | Schuif- en draaitafels voegen mechanica, bewaking en bedieningselementen toe | Cycluswinst gemeten ten opzichte van de extra kosten en het onderhoud |
| Controle en aandrijving | Servo- en volledig elektrische pakketten kosten vooraf meer | Energie-, herhaalbaarheid- en geluidsdoelstellingen voor de cel |
| Automatiseringsbereik | Robots, transportbanden en sensoren verlengen de engineeringtijd | Interfacedefinities die schriftelijk zijn overeengekomen voordat de bouw begint |
Niet elk project heeft dit nodig. Wanneer het onderdeel in een standaardframe past, is een standaardmachine de snellere en goedkopere route, en het is de moeite waard om die vergelijking uit te voeren voordat u tot een op maat gemaakte constructie overgaat. De afwegingen worden in deze handleiding uiteengezet kiezen voor een kosteneffectieve standaard verticale spuitgietmachine .
De configuratie afstemmen op de productietaak
De configuratie moet de workflow volgen, niet de cataloguspagina. Het tafeltype en het aantal injectie-eenheden zijn de twee keuzes die de dagelijkse output het meest veranderen.
Schuiftafels voor zwaar inzetstukgietwerk
Dankzij één enkele schuiftafel kan de ene vormhelft naar buiten worden geschoven om te worden geladen, terwijl de andere blijft werken, wat de handmatige doorvoer verhoogt. Een dubbele schuiftafel houdt beide helften productief en is meestal de keuze wanneer operators meerdere wisselplaten per cyclus laden.
Draaitafels voor fietsen met meerdere stations
Draaitafels verspreiden het laden, injecteren en koelen over afzonderlijke stations, zodat een lange koeltijd niet langer de hele cyclus dicteert. Ze zijn geschikt voor onderdelen met een gemiddeld volume en een stabiele, herhaalbare volgorde.
Meerkleurige en verticaal-horizontale hybriden
Twee of meer injectie-eenheden maken van een tweestapsassemblage één enkele vormcyclus, waarbij een lijm- of lasstation en het daarbij behorende schroot worden verwijderd. Dezelfde logica is van toepassing op verticaal-horizontale hybride lay-outs, waarbij een horizontale eenheid het hoofdschot verzorgt en een verticale eenheid het tweede materiaal.
Veelkleurige verticale spuitgietmachine voor precisiegieten van meerdere materialen Verticale pers voor het enkel-, dubbel- of drievoudig spuitgieten van verschillende kleuren of materialen in één cyclus, waardoor montagestappen en afval worden verminderd. Bekijk Product → Grote machines met lage basis voor extra grote onderdelen
Frames met een lage basis houden hoge mallen en zware inzetstukken binnen handbereik, wat van belang is als het onderdeel groot genoeg is zodat operators niet de hele dienst op schouderhoogte kunnen werken. Klemcapaciteit, degelsteun en toegangsspeling moeten samen worden gecontroleerd.
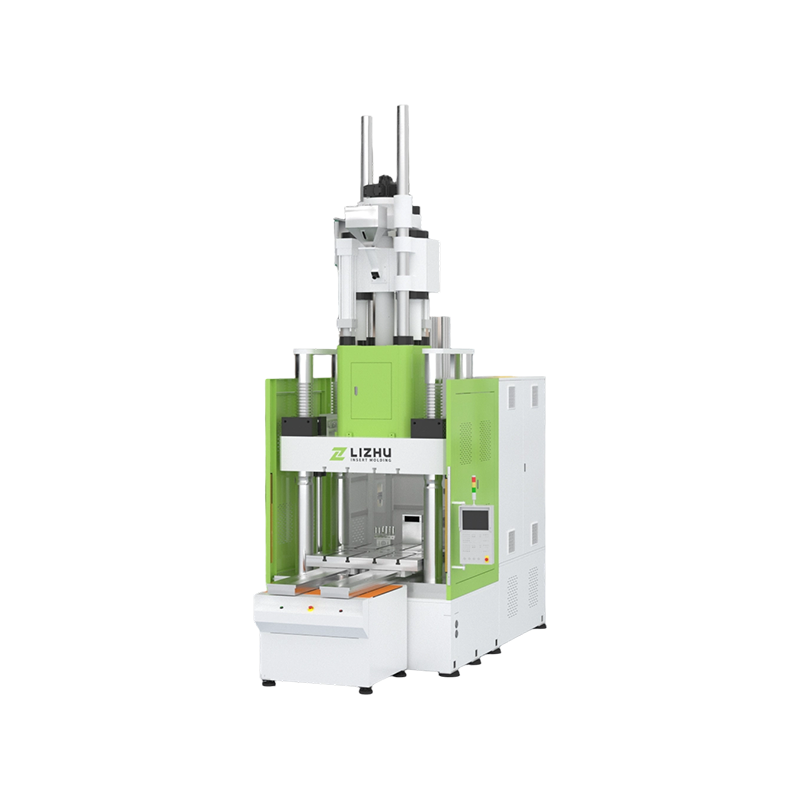 Aangepaste grote verticale spuitgietmachine met lage basis voor complexe onderdelen Grote verticale vormmachine met lage basis en hoge tonnageklemming voor complexe kunststofonderdelen; toegang tot matrijzen, klemcapaciteit en automatiseringsplanning bepalen de investering. Bekijk Product →
Automatisering en controles: de stille kostendrijvers
Automatisering is waar maatwerkprojecten stilletjes hun business case winnen of verliezen, omdat de machine vaak de kleinere helft van de investering uitmaakt.
- Integratie van robot- of sprue-picker: montage-, reik- en handdruksignalen moeten worden gedefinieerd voordat het frame wordt gelast.
- Bevestiging van uitwerper en gedeeltelijk vallen: sensoren die de cyclus stoppen in plaats van dat een kort schot de bak bereikt.
- Schimmelbescherming en procesbewaking: Controle van de druk in de holte of van de trekstangspanning, handig als onderdelen duur zijn of verband houden met de veiligheid.
- Traceerbaarheid: opname van datalogging en -export, waar steeds meer klanten uit de medische sector en de automobielsector om vragen.
Het achteraf inbouwen van afschermingen, sensoren en interfaces na levering kost bijna altijd meer dan het specificeren ervan in de ontwerpfase.
Inkooprisico's die de moeite waard zijn om te plannen
De risico's die een bestelling van op maat gemaakte machines het vaakst doen ontsporen, zijn vage acceptatiecriteria, mismatches tussen matrijzen en machines en een onderschatte inbedrijfstellingstijd.
- Ongedefinieerde acceptatietests: maak overeenstemming over de hars, de mal, de beoogde cyclustijd en de monsterhoeveelheid voordat de inkooporder wordt ondertekend.
- Niet-overeenkomende gereedschappen: straal van de spuitmond, plaatsingsring, uitwerppatroon en T-sleuven van de plaat moeten worden gecontroleerd aan de hand van de daadwerkelijke matrijstekening, niet van een beschrijving ervan.
- Onderschatte inbedrijfstelling: geef tijd voor installatie, verificatie van nutsvoorzieningen, veiligheidsvalidatie en training van operators voordat de volledige productiedoelstellingen van toepassing zijn.
- Niet-geverifieerde bouwmogelijkheden: verzoek een fabrieksrondleiding of gedocumenteerde foto's van de bouwfase, vooral voor niet-standaard tonnage.
Veelgestelde vragen
Hoe lang duurt het om een spuitgietmachine op maat te bouwen?
Langer dan een standaardmodel, omdat engineering, gieten en bewerken onderdeelspecifiek zijn. Offertes komen doorgaans enkele weken na een standaardlevering binnen, waarbij de spreiding wordt bepaald door tonnage, controlepakket en doorlooptijden van componenten. Vraag om een mijlpalenschema in plaats van een enkele leverdatum.
Hoeveel kost een maatwerkmachine dan een standaardmachine?
Er is geen vast percentage. Een frame-aanpassing kan een bescheiden hoeveelheid toevoegen, terwijl nieuwe platen, extra injectie-eenheden of volledige automatisering aanzienlijk meer toevoegen. De eerlijke regel is dat de kosten bijhouden hoe ver het ontwerp afwijkt van het dichtstbijzijnde standaardmodel.
Kan een standaardmachine worden aangepast in plaats van maatwerk te bestellen?
Vaak wel, en het is meestal de goedkopere weg als de veranderingen beperkt blijven tot spuitmonden, uitwerppatronen, plaatboren of besturingsparameters. Zodra de klemkracht of tafelbeweging moet veranderen, is een speciaal gebouwd frame normaal gesproken betrouwbaarder dan een sterk aangepast standaardframe.
Welke informatie heb ik nodig voordat ik een offerte aanvraag?
Stuur de onderdeeltekening, het harsgegevensblad, de matrijstekening, de beoogde cyclustijd, het jaarvolume, de invoegdetails en de automatiserings- en kwaliteitseisen. Ontbrekende hars- en schimmelgegevens zijn de meest voorkomende reden waarom offertes blijven hangen.
Een op maat gemaakte spuitgietmachine verdient zijn premie wanneer een standaardframe het onderdeel, de wisselplaat of de cyclus echt niet kan vasthouden. Werk achteruit vanaf het onderdeel: stel eerst de oriëntatie vast, dan de klem- en injectiespecificaties, dan de tafelindeling die overeenkomt met hoe operators daadwerkelijk laden en lossen, en ten slotte de automatiserings- en acceptatiecriteria. Als u dat doet, blijft een op maat gemaakte build voorspelbaar wat betreft zowel kosten als prestaties; sla het over, en zelfs een goedgebouwde machine zal moeite hebben om zijn cijfers op jouw verdieping te halen.